| ब्रांड नाम: | LHTi |
| मॉडल संख्या: | टाइटेनियम फ्लैंज |
| न्यूनतम आदेश मात्रा: | 100 नग |
| कीमत: | विनिमय योग्य |
| भुगतान की शर्तें: | एल/सी, डी/ए, डी/पी, टी/टी, वेस्टर्न यूनियन |
| आपूर्ति करने की क्षमता: | 100-200 टन/टन प्रति माह |
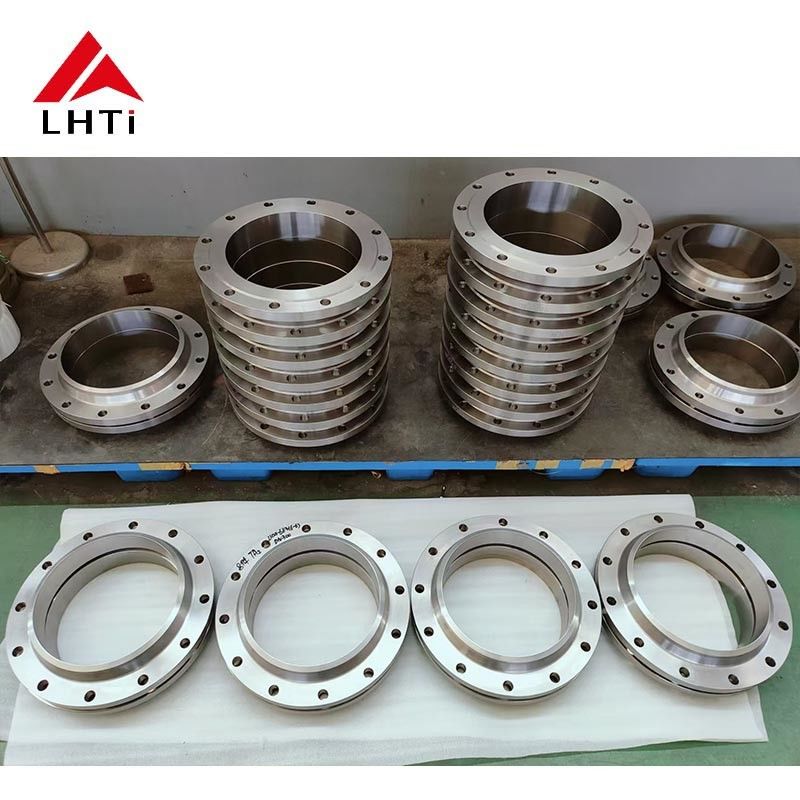
टाइटेनियम SORF फ्लैंज ASME B16.5 क्लास 150 पाइपलाइन
टाइटेनियम पाइपलाइन पर एक फ्लैंज का रिसाव लगभग कभी भी सामग्री की विफलता नहीं होती है। यह एक जोड़ की विफलता है: एक चेहरा जो समानांतर नहीं था, एक गैस्केट जिसे अत्यधिक संपीड़ित किया गया था, एक घेरे में एक ही बार में बोल्ट कसे गए थे, या एक पाइप जिसे बोल्ट के साथ संरेखण में खींचा गया था। SORF पैटर्न इन सभी को नियंत्रित करना आसान बनाता है, यही कारण है कि यह कम दबाव वाली टाइटेनियम पाइपलाइनों पर डिफ़ॉल्ट विकल्प है। इसके बाद बताया गया है कि जोड़ को साइट पर कैसे बनाया और जांचा जाना चाहिए।
किसी भी वेल्ड से पहले फिट अप
फ्लैंज को पाइप पर स्लाइड करें, पाइप के सिरे को चेहरे से 1 से 2 मिमी पीछे सेट करें ताकि गैस्केट फ्लैंज पर बैठे, न कि वेल्ड पर, और जांचें कि चेहरा दो समतल में 90 डिग्री के कोण पर एक मशीननिस्ट स्क्वायर के साथ पाइप अक्ष के वर्ग में है। यदि फ्लैंज से मिलने के लिए पाइप को लंबाई के प्रति 100 मिमी पर लगभग 1 मिमी से अधिक खींचना पड़ता है, तो जोड़ पर तनाव डालने के बजाय काटें और फिर से फिट करें। एक टाइटेनियम पाइप इतना लचीला होता है कि बोल्ट जारी होने के बाद एक जबरन फिट वापस आ जाएगा और गैस्केट ढीला छोड़ देगा।
दो फिलेट पास की वेल्डिंग
चार स्थानों पर टैग करें, अंदर के फिलेट को पहले वेल्ड करें जहां पहुंच की अनुमति है, फिर दो पास में बाहरी फिलेट। आर्गन से शुद्ध करें और इंटरपास तापमान को 200 डिग्री सेल्सियस से नीचे रखें; हल्का पीला रंग स्वीकार्य है, नीला या ग्रे ऑक्साइड नहीं है, और वेल्ड को टाइटेनियम के लिए समर्पित स्टेनलेस ब्रश से साफ किया जाना चाहिए। DN25 और उससे छोटे पर, वेल्ड गर्मी क्लास 150 चेहरे को विकृत कर सकती है, इसलिए फ्लैंज के पीछे एक तांबे की चिल रिंग या गीला कपड़ा चेहरे को सपाट रखता है।
पाइपलाइन जोड़ चेकलिस्ट
| फ्लैंज चेहरा | पाइप के सापेक्ष 0.5 डिग्री के भीतर वर्ग, कोई रेडियल निशान नहीं, केवल फिट अप पर सुरक्षात्मक टोपी हटाई गई |
| गैस्केट | निर्दिष्ट के अनुसार पूर्ण चेहरा या स्पाइरल घाव; केवल एक गैस्केट, कभी भी दो स्टैक नहीं |
| बोल्ट स्नेहन | थ्रेड्स और नट चेहरों पर मोलिब्डेनम या PTFE आधारित पेस्ट, कभी भी फ्लैंज चेहरे पर नहीं |
| कसना | सभी बोल्ट को कस लें, फिर क्रॉस पैटर्न में टॉर्क का 30, 60 और 100 प्रतिशत |
| गैप जांच | अंतिम टॉर्क से पहले जोड़ के चारों ओर चार बिंदुओं पर फीलर गेज |
| हाइड्रोटेस्ट | अनुभाग पर डिजाइन दबाव का 1.5 गुना, 10 मिनट के लिए रखा गया, चेहरे सुखाए गए और फिर से जांचे गए |
टाइटेनियम बोल्टिंग नियमों को क्यों बदलता है
टाइटेनियम का स्टील की तुलना में कम मापांक होता है, इसलिए एक टाइटेनियम फ्लैंज समान बोल्ट लोड के तहत अधिक विक्षेपित होता है और जोड़ एक नरम गैस्केट के प्रति कम सहनशील होता है। एक गैस्केट का उपयोग करें जो मध्यम लोड पर संपीड़ित होता है, बोल्ट ग्रेड के लिए दिए गए टॉर्क मानों का पालन करें, न कि समान आकार के स्टील फ्लैंज के लिए, और पहले थर्मल चक्र के बाद जोड़ को फिर से टॉर्क करें। जहां मिलान वाला फ्लैंज कार्बन स्टील है, वहां स्लीव्स और वाशर के साथ एक इंसुलेटिंग सेट स्टील को टाइटेनियम चेहरे के खिलाफ गैल्वेनिक रूप से जंग लगने से रोकता है।
आपूर्ति विवरण
फ्लैंज सामान्य पाइपलाइन सेवा के लिए ग्रेड 2 में और जहां माध्यम एक कम करने वाला एसिड है, वहां ग्रेड 7 में आपूर्ति किए जाते हैं। आकार 1/2 इंच से 24 इंच तक चलते हैं, मानक के रूप में क्लास 150 और क्लास 300 उपलब्ध है, चेहरे उठे हुए या सपाट रूप में। हर टुकड़े पर ग्रेड, आकार, वर्ग और हीट नंबर अंकित होता है, और EN 10204 3.1 प्रमाण पत्र और ASME B16.5 के लिए एक आयामी रिपोर्ट के साथ शिप होता है। गैस्केट, इंच बोल्ट सेट और एक टॉर्क कार्ड ऑर्डर के साथ पैक किए जा सकते हैं ताकि जोड़ दूसरी डिलीवरी पर इंतजार न करे।
उत्पाद छवियां
![]()
![]()