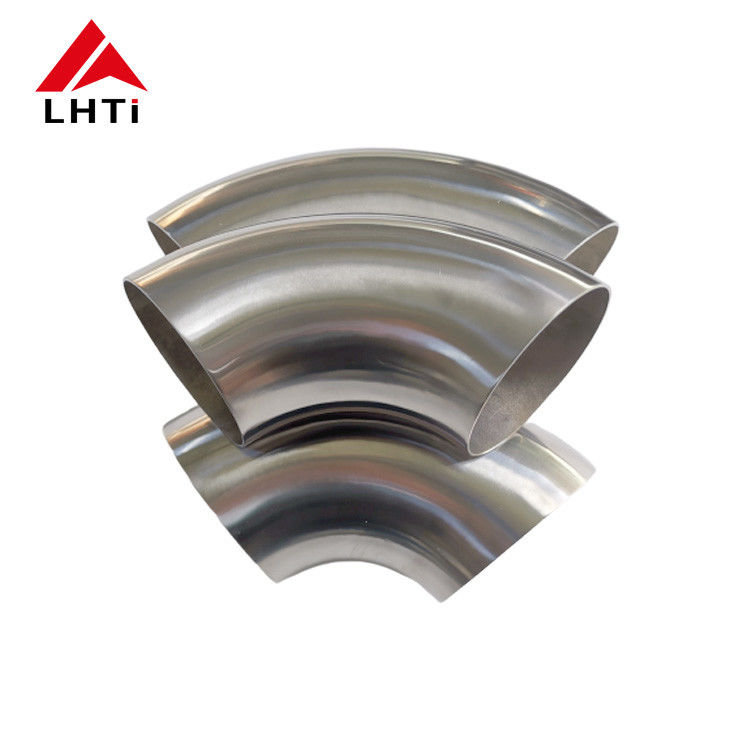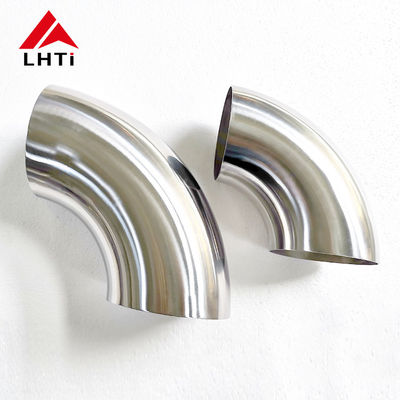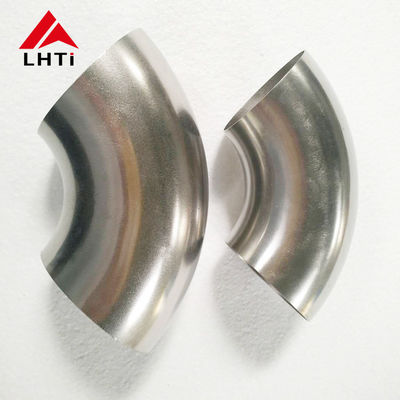
Gr2 टाइटेनियम मैंड्रेल बेंड 90 डिग्री एग्जॉस्ट एल्बो
एक मैंड्रेल बेंड एक पाइप के बीच का अंतर है जो बहता है और एक पाइप जो झुर्रियों वाला होता है। जब आंतरिक समर्थन के बिना एक पतली दीवार वाले टाइटेनियम ट्यूब को एक फॉर्मर के चारों ओर खींचा जाता है, तो आंतरिक त्रिज्या मुड़ जाती है और अनुभाग अंडाकार हो जाता है, और 1.5 मिमी एग्जॉस्ट दीवार पर वह क्षति स्थायी होती है। एक मैंड्रेल बेंड ट्यूब के अंदर एक खंडित बॉल मैंड्रेल का उपयोग करता है, फॉर्मर के पीछे एक वाइपर डाई और बाहर को पकड़े हुए एक प्रेशर डाई, ताकि धातु ढहने के बजाय प्रवाहित हो। ये 90 डिग्री के बेंड Gr2 ट्यूब से 1.5 इंच से 2 इंच बाहरी व्यास तक, 1.2 मिमी से 3 मिमी दीवार के साथ, ASME B16.9 आयामों और ASTM B363 के अनुसार बनाए जाते हैं।
मैंड्रेल वास्तव में क्या करता है
तीन उपकरण काम साझा करते हैं। मैंड्रेल मोड़ के अंदर का समर्थन करता है ताकि ट्यूब चपटा न हो। वाइपर डाई सामग्री को मोड़ के सामने जमा होने से रोकता है, जो आंतरिक त्रिज्या पर झुर्रियों का उत्पादन करता है। प्रेशर डाई बाहरी दीवार को नियंत्रित करता है और, बूस्ट के साथ मिलकर, मोड़ में सामग्री को फीड करता है ताकि बाहरी दीवार सीमा से अधिक पतली न हो। उनमें से किसी एक को हटा दें और परिणाम मापने योग्य है: अंडाकारता बढ़ जाती है, दीवार पतली हो जाती है, या झुर्रियां दिखाई देती हैं।
| ज्यामिति आइटम | विशिष्ट मान | क्या होता है अगर यह बाहर है |
|---|---|---|
| केंद्र रेखा त्रिज्या | बाहरी व्यास का 1D, 1.5D या 2D | तंग त्रिज्या बाहरी दीवार को तेजी से पतला करती है |
| बाहरी दीवार पतली होना | एक्सट्रैडोस पर अधिकतम 10 से 12% | न्यूनतम दीवार के नीचे मोड़ कमजोर बिंदु बन जाता है |
| मोड़ पर अंडाकारता | अधिकतम 5% | गोल सिरे सीधे ट्यूब में फिट नहीं होते हैं |
| इंट्राडोस पर झुर्रियों की ऊंचाई | व्यास का अधिकतम 0.5% | झुर्रियां संघनित को फंसाती हैं और थकान दरारें शुरू करती हैं |
| कोण सहनशीलता | प्लस या माइनस 0.5 डिग्री | फ्लैंज और हैंगर छेद संरेखित नहीं होंगे |
| सीधी स्पर्शरेखा लंबाई | प्रत्येक छोर पर न्यूनतम 1.5D | विकृति के बिना क्लैंप और वेल्ड करने के लिए पर्याप्त लंबाई नहीं है |
एग्जॉस्ट कार्य के लिए Gr2 क्यों उपयुक्त है
Gr2 का घनत्व 4.51 ग्राम/सेमी3 है जबकि स्टील के लिए 7.85 है, इसलिए टाइटेनियम एग्जॉस्ट सिस्टम उस स्टील की तुलना में लगभग 40 प्रतिशत कम वजन का होता है जिसे वह बदलता है, और वजन ऊंचा और पीछे की ओर होता है जहां यह मायने रखता है। इसकी थर्मल चालकता कम है, जो एग्जॉस्ट गैस को गर्म रखती है और उत्प्रेरक लाइट-ऑफ में मदद करती है, और दीवार पतली हो सकती है क्योंकि टाइटेनियम को संघनन के खिलाफ संक्षारण भत्ता की आवश्यकता नहीं होती है। ऑक्साइड फिल्म स्ट्रॉ और नीले रंग भी लेती है जो कई ग्राहक दिखाई देने वाले एग्जॉस्ट पर चाहते हैं, और उन रंगों को वेल्डिंग के दौरान शील्डिंग गैस और गर्मी इनपुट द्वारा नियंत्रित किया जा सकता है।
दीवार पतली होना वह संख्या है जिसे निर्दिष्ट करना है
90 डिग्री के मोड़ पर बाहरी दीवार पतली हो जाती है और आंतरिक दीवार मोटी हो जाती है; सबसे पतली जगह मोड़ के चारों ओर लगभग 45 डिग्री पर बैठती है। 1D त्रिज्या पर 1.5 मिमी दीवार को 10 से 12 प्रतिशत तक का नुकसान हो सकता है, इसलिए ड्राइंग में यह बताया जाना चाहिए कि नाममात्र की दीवार या झुकने के बाद न्यूनतम दीवार स्वीकृति आंकड़ा है या नहीं। यदि न्यूनतम महत्वपूर्ण है, तो मोटी ट्यूब से शुरू करें या त्रिज्या को 1.5D तक खोलें। वही नियम 180 डिग्री रिटर्न बेंड पर भी लागू होता है, जहां प्रभाव दोगुना हो जाता है।
रेंज और एंड तैयारी
बेंड सादे कटे हुए, बेवेल्ड या सॉकेट वेल्ड सिरों के साथ आपूर्ति किए जाते हैं। सादे कटे हुए सिरे अगले सीधे लंबाई में ऑर्बिटल या TIG बट वेल्डिंग के लिए उपयुक्त हैं; बेवेल्ड सिरों का उपयोग वहां किया जाता है जहां मोटी दीवार को रूट गैप की आवश्यकता होती है। प्रत्येक बेंड को ड्राइंग पर स्पर्शरेखा लंबाई तक काटा जाता है, क्योंकि साइट पर छोटी कटी हुई बेंड को ठीक नहीं किया जा सकता है।
| आइटम | आपूर्ति की गई रेंज |
|---|---|
| मोड़ कोण | 45, 90 और 180 डिग्री |
| बाहरी व्यास | 1.5 इंच से 2 इंच, अनुरोध पर अन्य आकार |
| दीवार की मोटाई | 1.2 मिमी से 3 मिमी |
| मोड़ त्रिज्या | 1D से 2D |
| अंत खत्म | सादा कटा हुआ, बेवेल्ड या सॉकेट वेल्ड के लिए प्रोफाइल किया गया |
| सतह | पिकल्ड और पॉलिश, हीट टिंट हटा दिया गया |
| मानक | ASME B16.9 आयाम, ASTM B363 फिटिंग |
| परीक्षण | आयामी रिपोर्ट, पीएमआई, अनुरोध पर तीसरे पक्ष का परीक्षण |
फिट-अप और वेल्डिंग
टाइटेनियम एग्जॉस्ट और प्रोसेस पाइप को आर्गन के तहत वेल्ड किया जाता है, जिसमें बैक साइड को लगभग 50 पीपीएम ऑक्सीजन से नीचे शुद्ध किया जाता है। कटे हुए सिरों को एक समर्पित स्टेनलेस या कार्बाइड टूल से साफ करें, कभी भी ग्राइंडिंग व्हील से नहीं जो कार्बन स्टील को छुआ हो, और संयुक्त गैप को 0.2 मिमी से नीचे रखें। दो स्थानों पर टैग करें, फिक्स्चर के मुकाबले कोण की जांच करें, फिर शुद्धता को तोड़े बिना जोड़ को पूरा करें। एक चांदी या स्ट्रॉ टिंट स्वीकार्य है; एक नीला या ग्रे टिंट का मतलब है कि शील्ड विफल हो गई है और जोड़ को काट दिया जाना चाहिए, क्योंकि दूषित वेल्ड पहले थर्मल चक्र में टूट जाएगा।
निरीक्षण, पैकिंग और ऑर्डरिंग
प्रत्येक बेंड को कोण, केंद्र रेखा त्रिज्या, अंडाकारता और दीवार की मोटाई के लिए जांचा जाता है, और एक आयामी रिपोर्ट शिपमेंट के साथ यात्रा करती है। पॉजिटिव मटेरियल आइडेंटिफिकेशन और थर्ड पार्टी इंस्पेक्शन अनुरोध पर उपलब्ध हैं। ऑर्डर पर बाहरी व्यास, दीवार, कोण, केंद्र रेखा त्रिज्या, अंत खत्म और मानक निर्दिष्ट करें, उदाहरण के लिए 2 इंच ओडी x 2 मिमी दीवार Gr2 90 डिग्री बेंड, 1.5D, सादे सिरे, ASTM B363। बेंड प्लाईवुड केस में पैक किए जाते हैं जिनके सिरे कैप किए जाते हैं ताकि बोर पारगमन में साफ रहे।