| ब्रांड नाम: | LHTi |
| मॉडल संख्या: | गुप्त उभरा हुआ किनारा |
| न्यूनतम आदेश मात्रा: | 5-10 टुकड़े |
| कीमत: | विनिमय योग्य |
| भुगतान की शर्तें: | एल/सी, डी/ए, डी/पी, टी/टी, वेस्टर्न यूनियन |
| आपूर्ति करने की क्षमता: | प्रति माह 5000 टुकड़े |
ऑफशोर ड्यूटी के लिए मरीन टाइटेनियम ब्लाइंड फ्लैंज
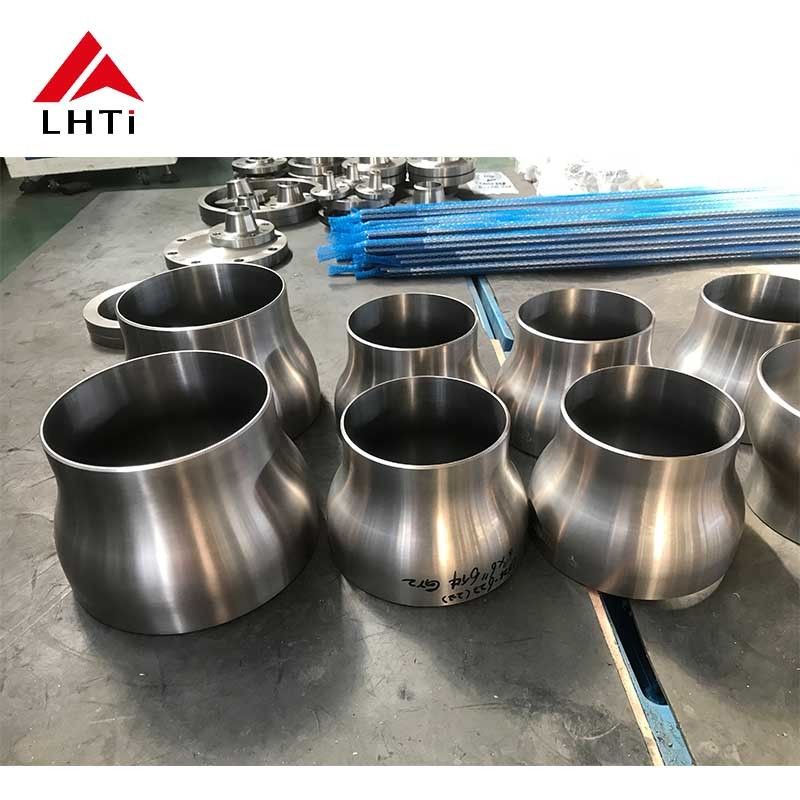
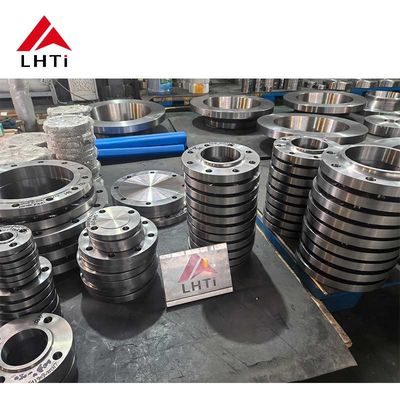
एक ब्लाइंड फ्लैंज मरीन पाइपिंग सिस्टम पर सबसे सरल हिस्सा होता है और अक्सर वही तय करता है कि शटडाउन नियोजित रहता है या नहीं। इसमें वेल्ड करने के लिए कोई बोर नहीं होता और संरेखित करने के लिए कोई हब नहीं होता, इसलिए जो चीजें विफल हो सकती हैं वे सीलिंग फेस, बोल्टिंग और स्वयं सामग्री हैं। खारे पानी के आसपास ये तीनों कार्बन स्टील इंस्टॉलेशन से अलग व्यवहार करते हैं, और अंतर इस तथ्य से शुरू होते हैं कि समुद्र एक वातावरण नहीं है: स्प्लैश ज़ोन, स्थायी रूप से डूबा हुआ पतवार और मडलाइन प्रत्येक फ्लैंज पर अलग-अलग तरीके से हमला करते हैं।
चार ज़ोन, चार अलग-अलग समस्याएँ
| ज़ोन | फ्लैंज पर क्या हमला करता है | सामग्री और विवरण |
|---|---|---|
| वायुमंडलीय और डेक | नमक युक्त हवा, संघनन, कोटिंग्स पर यूवी | Gr2, सूखा और साफ, पेंटेड स्टील बोल्टिंग या टाइटेनियम स्टड |
| स्प्लैश और ज्वारीय | गीला और सूखा साइकलिंग, क्लोराइड, अधिकतम पर घुली हुई ऑक्सीजन | Gr2 चिकनी फिनिश के साथ, दरारों से बचें, प्रत्येक डॉकिंग पर चेहरों का निरीक्षण करें |
| पूरी तरह से डूबा हुआ | समुद्री जल, बायोफॉलिंग, पतवार या संरचना के साथ गैल्वेनिक युग्मन | Gr2 या Gr7, स्टील से अलग, कोटिंग की आवश्यकता नहीं |
| मडलाइन और दफन | कम ऑक्सीजन, सल्फेट कम करने वाले बैक्टीरिया, गाद | Gr2, और जहाँ क्लोराइड गर्मी के साथ केंद्रित होते हैं, Gr7 |
टाइटेनियम को इन किसी भी ज़ोन में कोटिंग की आवश्यकता नहीं होती है, और यह ऑफशोर में इसके मूल्य का हिस्सा है, क्योंकि स्प्लैश ज़ोन में विफल होने वाली कोटिंग अवरोध के बजाय एक संक्षारण सेल बन जाती है। टाइटेनियम को क्या चाहिए वह एक साफ दरार और एक नियंत्रित गैल्वेनिक कनेक्शन है, और वे दो आइटम नीचे दिए गए अधिकांश व्यावहारिक विवरण का विषय हैं।
टाइटेनियम कब तक अजेय रहता है
परिवेश समुद्री जल व्यावसायिक रूप से शुद्ध टाइटेनियम के लिए लगभग हानिरहित है। ऑक्साइड फिल्म क्लोराइड द्वारा इसे तोड़ने से पहले ही फिर से बन जाती है, और वर्षों तक डूबे रहने के बाद भी कोई पिटिंग नहीं होती है। जो जोखिम लोगों को फंसाता है वह तंग दरार है: गैस्केट के नीचे, लैप के पीछे, दो बोल्टेड चेहरों के बीच जो सील नहीं हैं। उस गैप के अंदर ऑक्सीजन की खपत होती है और पीएच गिर जाता है, और लगभग 70 से 80 डिग्री सेल्सियस से ऊपर दरार सक्रिय हो सकती है, यहां तक कि Gr2 में भी। एक फ्लैंज जो गर्म समुद्री जल शाखा, जैकेट जल वापसी या हीट एक्सचेंजर आउटलेट पर बैठता है, वह ठीक वैसा ही मामला है, और वहां 0.2 प्रतिशत पैलेडियम वाला Gr7 सुरक्षित उत्तर है।
बायोफॉलिंग एक अलग मुद्दा है। बार्नाकल और मसल्स टाइटेनियम को जंग नहीं लगाते हैं, लेकिन वे प्रवाह क्षेत्र को कम करते हैं, वजन बढ़ाते हैं और स्थिर पानी के पॉकेट बनाते हैं, और वे एक रिसाव वाले गैस्केट को तब तक छिपा सकते हैं जब तक कि रिसाव बड़ा न हो जाए। फफूंदी को नियंत्रित करने के लिए इस्तेमाल किया जाने वाला क्लोरीनीकरण भी टाइटेनियम के लिए हानिरहित है, जो सामग्री को समुद्री जल प्रणालियों के लिए चुने जाने का एक और कारण है जहां तांबे के मिश्र धातु उपचार से ही क्षतिग्रस्त हो जाएंगे।
कैथोडिक सुरक्षा और हाइड्रोजन
टाइटेनियम आमतौर पर समुद्री जल युग्मन में कैथोड होता है, जिसका अर्थ है कि इसके बगल में स्टील एनोड बन जाता है और टाइटेनियम को नुकसान के बजाय संरक्षित किया जाता है। यह तब तक सहायक होता है जब तक कि सुरक्षा अधिक न हो जाए। यदि क्षमता की आवश्यकता से कहीं अधिक नकारात्मक हो जाती है, तो टाइटेनियम सतह पर हाइड्रोजन उत्पन्न होता है और इसे हाइड्राइड के रूप में अवशोषित किया जा सकता है, जो धातु को भंगुर बनाता है, विशेष रूप से उच्च तापमान पर और तंग दरारों में। व्यवहार में, सुरक्षा स्टील के लिए डिज़ाइन की गई है, टाइटेनियम भागों को जहां यह मायने रखता है वहां विद्युत रूप से अलग किया जाता है, और फ्लैंज का उपयोग पतवार प्रणाली के लिए एनोड पथ के रूप में नहीं किया जाता है।
जहां एक टाइटेनियम फ्लैंज सीधे स्टील फ्लैंज से बोल्ट होता है, एक डाइइलेक्ट्रिक गैस्केट और आइसोलेटिंग स्लीव्स युग्मन को जोड़ से बाहर रखती हैं। जहां यह दूसरे टाइटेनियम फ्लैंज से बोल्ट होता है, अलगाव अनावश्यक है लेकिन एक वॉशर अभी भी स्टील स्टड को नमक के वातावरण से बचाता है। मिश्रित बोल्टिंग ऑफशोर में आम है और स्वीकार्य है बशर्ते एनोड और कैथोड क्षेत्रों को आकस्मिक के बजाय समझा जाए।
ड्यूटी के अनुसार ब्लाइंड फ्लैंज का चयन
| ड्यूटी | क्लास | फेस | ग्रेड |
|---|---|---|---|
| समुद्री जल हेडर का स्थायी बंद होना | 150 या 300 | RF | Gr2 |
| 70 डिग्री सेल्सियस से ऊपर गर्म समुद्री जल | 150 या 300 | RF | Gr7 |
| उच्च दबाव वेलहेड या मैनिफोल्ड | 900 से 2500 | रिंग जॉइंट | Gr5 |
| अस्थायी हाइड्रोटेस्ट ब्लैंक | 150 से 600 | FF | Gr2, मोटाई जाँची गई |
अस्थायी ब्लैंक को एक चेतावनी की आवश्यकता है। हाइड्रोटेस्ट के लिए प्लेट से काटा गया ब्लाइंड B16.5 ब्लाइंड नहीं है और यह मेटिंग फ्लैंज पर स्टैंप की गई क्लास के लिए रेटेड नहीं है। यह एक सक्षम पर्यवेक्षक के साथ एक परिभाषित दबाव पर एक छोटे दबाव परीक्षण के लिए स्वीकार्य है, और यह स्थायी बंद होने के रूप में स्वीकार्य नहीं है, क्योंकि मोटाई और सामग्री की पता लगाने की क्षमता दोनों मानक के बाहर हैं।
खारे पानी में फेस और गैस्केट
एक स्पाइरल वाउंड गैस्केट के साथ एक उभरा हुआ फेस वर्किंग डिफ़ॉल्ट है। फेस को 3.2 से 6.3 माइक्रोमीटर Ra तक मशीन किया जाता है और समतलता के लिए जांचा जाता है, क्योंकि एक गैस्केट जो समान रूप से नहीं बैठता है, एक तरफ एक दरार छोड़ देता है, और दरार संक्षारण स्थल है। रिंग जॉइंट फेस का उपयोग उच्च क्लास में किया जाता है जहां एक धातु की अंगूठी बैठने के भार को वहन कर सकती है, और उन्हें एक नाली की आवश्यकता होती है जो साफ और क्षतिग्रस्त न हो; एक रिंग ग्रूव में एक खरोंच एक रिसाव पथ है जिसे किसी भी मात्रा में टॉर्क बंद नहीं करेगा।
ऑफशोर में बोल्टिंग
नमक के वातावरण में स्टील स्टड पहले थ्रेड्स पर जंग खा जाते हैं, इसलिए असेंबली ताकत खोने से पहले प्रीलोड खो देती है। टाइटेनियम स्टड जंग की समस्या को हल करते हैं और गैलिंग पेश करते हैं, यही कारण है कि निकल-आधारित एंटी सीज़ कंपाउंड टाइटेनियम थ्रेड्स पर मानक अभ्यास है। स्टड सामग्री चाहे जो भी हो, पहले थर्मल चक्र के बाद जोड़ को फिर से टॉर्क किया जाता है और प्रत्येक रखरखाव विंडो पर निरीक्षण किया जाता है, और टॉर्क मान दर्ज किया जाता है ताकि अगली क्रू उसी जोड़ को उसी तरह कस सके।
वजन, हैंडलिंग और पहुंच
4.51 ग्राम प्रति घन सेंटीमीटर पर टाइटेनियम स्टील के घनत्व का लगभग 57 प्रतिशत है, और एक ब्लाइंड फ्लैंज पर वह अंतर एक सीमित स्थान में एक रिंच के सिरे पर महसूस होता है। एक हल्का ब्लाइंड पेश करना आसान होता है, कम अस्थायी समर्थन की आवश्यकता होती है और नोजल पर भार कम होता है। बड़े आकारों के लिए लाभ छोटा होता है, क्योंकि ब्लाइंड मोटा होता है और बोल्ट वजन पर हावी होते हैं, इसलिए हैंडलिंग पॉइंट और लिफ्टिंग लग्स ऑर्डर स्टेज पर निर्दिष्ट करने लायक होते हैं बजाय डेक पर सुधार करने के।
निरीक्षण और पता लगाने की क्षमता
प्रत्येक हीट की पहचान PMI द्वारा की जाती है, सीलिंग फेस को मशीनिंग के बाद PT द्वारा जांचा जाता है, और भारी वर्गों को UT द्वारा जांचा जाता है। आयाम, फेस फिनिश, बोल्ट होल स्पेसिंग और मोटाई को B16.5 के मुकाबले दर्ज किया जाता है, और EN 10204 के लिए एक 3.1 प्रमाण पत्र तैयार फ्लैंज को उसके हीट नंबर और उसके यांत्रिक परीक्षण परिणामों से जोड़ता है। ऑफशोर परियोजनाओं में आमतौर पर उस पैकेज में एक सामग्री डेटा शीट और एक आयामी रिपोर्ट जोड़ी जाती है, और माल पैक होने के बाद इसे बनाने की तुलना में पूछताछ पर दस्तावेज़ सूची पर सहमत होना सस्ता होता है।
मरीन ब्लाइंड फ्लैंज का ऑर्डर देना
मानक और क्लास, आकार, फेस, ग्रेड और सेवा बताएं: उदाहरण के लिए ASME B16.5 ब्लाइंड, NPS 6, क्लास 300, रेज्ड फेस, Gr7, 85 डिग्री सेल्सियस पर समुद्री जल। बोल्टिंग सामग्री, अलगाव की आवश्यकता, परीक्षण और दस्तावेज़ पैकेज जोड़ें। जहां फ्लैंज वर्षों तक डूबा रहेगा, ऐसा कहें, क्योंकि विसर्जन अनुशंसित ग्रेड और सतह फिनिश को बदल देता है, और उन दो निर्णयों को डॉक पर बनाने की तुलना में कोटेशन पर बनाना बहुत सस्ता है।
उत्पाद छवियां
![]()
![]()
![]()
![]()