| ब्रांड नाम: | LHTi |
| मॉडल संख्या: | गुप्त उभरा हुआ किनारा |
| न्यूनतम आदेश मात्रा: | 5-10 टुकड़े |
| कीमत: | विनिमय योग्य |
| भुगतान की शर्तें: | एल/सी, डी/ए, डी/पी, टी/टी, वेस्टर्न यूनियन |
| आपूर्ति करने की क्षमता: | प्रति माह 5000 टुकड़े |
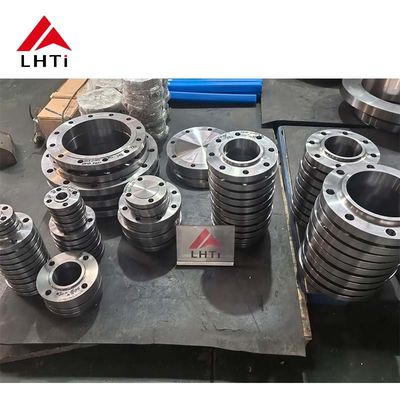
कस्टम टाइटेनियम फ्लैट फ्लैंज ड्राइंग के अनुसार बनाया गया
एक कस्टम फ्लैंज आमतौर पर एक समस्या से शुरू होता है जिसे कोई कैटलॉग हल नहीं करता है: एक आयातित मशीन जिसका नोजल किसी मीट्रिक या इंपीरियल तालिका से मेल नहीं खाता है, एक पुरानी वेसल जिसमें एक अजीब बोल्ट सर्कल होता है, एक आयताकार डक्ट कनेक्शन, या एक मैनिफोल्ड जिसे उस स्थान में फिट होना पड़ता है जहां एक मानक फ्लैंज पास नहीं होगा। इसका उत्तर एक फ्लैट फ्लैंज है जिसे ड्राइंग के अनुसार मशीन किया गया है, टाइटेनियम में, जिसमें बोर, छेद पैटर्न और मोटाई परियोजना द्वारा निर्धारित की जाती है न कि मानक तालिका द्वारा। इंजीनियरिंग कार्य यह साबित करना है कि कस्टम आकार उसी मानक के रूप में सुरक्षित है जिसे वह बदलता है।
ड्राइंग को क्या ठीक करना है
| ड्राइंग आइटम | क्या सहमत है | यह क्यों मायने रखता है |
|---|---|---|
| रूपरेखा और छेद पैटर्न | बाहरी आकार, बोल्ट सर्कल, छेद व्यास, छेद की स्थिति और स्ट्रैडल | एकमात्र इंटरफ़ेस जिसे साइट पर ठीक नहीं किया जा सकता है |
| मोटाई और बोर | प्लेट की मोटाई, बोर व्यास, हब या कोई हब नहीं | दबाव क्षमता और वेल्ड तैयारी निर्धारित करता है |
| सीलिंग फेस | फेस टाइप, ग्रूव आयाम, सतह खुरदरापन | यह नियंत्रित करता है कि गैस्केट पहले बोल्ट अप पर सील करता है या नहीं |
| सामग्री और स्थिति | ग्रेड, एनील्ड या फोर्ज्ड के रूप में, परीक्षण दिशा | ताकत, संक्षारण प्रतिरोध और वेल्डेबिलिटी निर्धारित करता है |
| सहनशीलता और अंकन | सामान्य सहनशीलता, महत्वपूर्ण आयाम, टैग और हीट नंबर | माल की प्राप्ति पर स्वीकृति तय करता है |
एक ड्राइंग जो छेद पैटर्न को "अनुकूलित करने के लिए" छोड़ देती है, वह ड्राइंग नहीं है, यह अनुमान लगाने का अनुरोध है। सबसे महंगी कस्टम फ्लैंज गलतियाँ लगभग हमेशा इंटरफ़ेस गलतियाँ होती हैं, क्योंकि किसी को भी यह पता चलने से पहले फ्लैंज को अंतिम रूप से मशीन किया जाता है कि बोल्ट छेद गलत सर्कल पर हैं।
कस्टम बनाम मानक
| आइटम | मानक फ्लैंज | कस्टम फ्लैंज |
|---|---|---|
| आयाम | ASME B16.5 या EN 1092-1 द्वारा तय किया गया | ड्राइंग और मेटिंग पार्ट द्वारा सेट किया गया |
| लीड टाइम | स्टॉक या छोटी उत्पादन रन | ड्राइंग अनुमोदन, ब्लैंकिंग, मशीनिंग, निरीक्षण |
| लागत | प्रति पीस कम | प्रति पीस अधिक, मेटिंग उपकरण के पुनर्निर्माण से कम |
| जहां यह जीतता है | मानक से डिज़ाइन किया गया नया पाइपवर्क | रेट्रोफिट, आयातित उपकरण, गैर-वृत्ताकार या प्रतिबंधित स्थान |
कस्टम दबाव वर्ग से बचने का तरीका नहीं है। यदि किसी लाइन को क्लास 300 के लिए डिज़ाइन किया गया है, तो कस्टम फ्लैंज को अभी भी डिज़ाइन तापमान पर क्लास 300 को पकड़ना होगा, और मोटाई की गणना की जानी चाहिए न कि छोटे मानक फ्लैंज से स्केल की जानी चाहिए। जहां कस्टम पार्ट एक साधारण गोलाकार फ्लैंज है जिसमें एक मानक बोल्ट पैटर्न होता है, सबसे सस्ता तरीका मानक फोर्जिंग से शुरू करना और बोर को संशोधित करना है, जो रेटेड मोटाई को बनाए रखता है और केवल मशीनिंग को बदलता है।
मोटाई की गणना की जाती है, कॉपी नहीं
बिना हब वाला एक फ्लैट फ्लैंज एक प्लेट के रूप में व्यवहार करता है जो बोल्ट सर्कल पर समर्थित होता है और दबाव द्वारा लोड होता है, इसलिए मोटाई डिजाइन दबाव, गैस्केट प्रतिक्रिया और तापमान पर स्वीकार्य तनाव से आती है। टाइटेनियम स्टेनलेस की तुलना में पतली प्लेट की अनुमति देता है क्योंकि Gr2 345 MPa तन्यता और Gr5 895 MPa तक पहुंचता है, और क्योंकि जोड़ने के लिए कोई संक्षारण भत्ता नहीं है: स्थापना के समय मौजूद धातु वह धातु है जो जीवन के अंत में मौजूद होती है। यह एक मोटी कस्टम पार्ट पर एक वास्तविक बचत है, और यही कारण है कि गणना का दस्तावेजीकरण किया जाना चाहिए, क्योंकि पर्याप्तता का प्रमाण तालिका लुकअप के बजाय अंकगणित है।
समतलता मोटाई प्रश्न का दूसरा भाग है। एक तरफ से मशीन की गई प्लेट तनावग्रस्त परत को हटाए जाने पर झुक जाएगी, और एक फ्लैंज जो सपाट नहीं है, चाहे वह कितना भी मोटा क्यों न हो, लीक हो जाएगा। ब्लैंक को दोनों चेहरों पर मशीन किया जाता है, एक सतह प्लेट या CMM पर जांचा जाता है, और जहां आकार अपनी चौड़ाई के सापेक्ष पतला होता है, खुरदरी और फिनिश कट के क्रम को अवशिष्ट तनाव को संतुलित करने के लिए व्यवस्थित किया जाता है।
विनिर्माण मार्ग
तीन मार्ग अधिकांश कस्टम कार्य को कवर करते हैं। प्लेट को वॉटरजेट या लेजर द्वारा काटा जाता है, फिर मशीन किया जाता है; यह फ्लैट, गैर-वृत्ताकार और मध्यम दबाव वाले भागों के लिए उपयुक्त है और रूपरेखा की सबसे बड़ी स्वतंत्रता देता है। एक लुढ़का हुआ या जाली रिंग गोलाकार फ्लैंज के लिए हब के साथ उपयोग किया जाता है, क्योंकि अनाज परिधि का अनुसरण करता है और हब प्लेट से मोटा हो सकता है। एक निकट शुद्ध फोर्जिंग का उपयोग तब किया जाता है जब आकार और मात्रा एक डाई को उचित ठहराते हैं, और यह सबसे अच्छा थकान व्यवहार देता है क्योंकि अनाज प्रवाह प्रोफ़ाइल का अनुसरण करता है बजाय इसके कि उसे काटा जाए।
टाइटेनियम उस सूची में दो नियम जोड़ता है। कटाई और मशीनिंग समर्पित उपकरणों और शीतलक के साथ की जाती है, क्योंकि एक साझा मशीन से लोहे का संदूषण बाद में जंग के फूल या संक्षारण स्थल के रूप में दिखाई देता है। और कोई भी वेल्डिंग, जिसमें प्लेट में वेल्ड किया गया हब शामिल है, आर्गन के तहत किया जाता है जिसमें जोड़ को शुद्ध किया जाता है, फिर पिकल किया जाता है, क्योंकि टाइटेनियम पर एक रंगीन वेल्ड ऑक्सीजन समृद्ध सतह होती है जो भार के तहत दरार करेगी।
चरम सेवा के लिए सामग्री विकल्प
Gr2 रासायनिक, समुद्री और क्रायोजेनिक ड्यूटी के लिए डिफ़ॉल्ट है। Gr5 को तब चुना जाता है जब फ्लैंज को पतला होना पड़ता है या तापमान अधिक होता है, और यह अच्छी तरह से मशीन करता है लेकिन अधिक सावधानी से वेल्ड करता है। Gr7 कम करने वाले एसिड और गर्म क्लोराइड के लिए पैलेडियम जोड़ता है, और Gr12 कम लागत पर कम करने वाले एसिड को कवर करता है। HB 180 से 215 के आसपास कठोरता एनील्ड Gr2 की विशिष्ट है और यह एक उपयोगी जांच है कि पार्ट दूषित या कार्य कठोर नहीं हुआ है, लेकिन कठोरता एक संक्षारण विनिर्देश नहीं है और इसे एक के रूप में उपयोग नहीं किया जाना चाहिए।
निरीक्षण और पहला लेख
एक कस्टम पार्ट को आयामों पर स्वीकार किया जाता है, दिखावट पर नहीं। पहले लेख को ड्राइंग के मुकाबले CMM पर मापा जाता है, जिसमें बोल्ट सर्कल, छेद की स्थिति, फेस फ्लैटनेस और फेस रफनेस रिकॉर्ड किया जाता है, और ऑर्डर के शेष भाग को जारी करने से पहले रिपोर्ट पर हस्ताक्षर किए जाते हैं। बाद के भागों को महत्वपूर्ण आयामों पर नमूना लिया जाता है और इंटरफ़ेस पर सौ प्रतिशत जांच की जाती है। भारी वर्गों पर UT का उपयोग किया जाता है, सीलिंग फेस पर PT का, और PMI हर हीट पर ग्रेड की पुष्टि करता है। EN 10204 के लिए 3.1 प्रमाण पत्र, एक सामग्री और आयाम रिपोर्ट, और चिह्नित टैग संख्या पैकेज को पूरा करती है।
साइट पर इंटरफ़ेस की सुरक्षा करना
एक उत्तम कस्टम फ्लैंज भी विफल हो जाता है यदि इसे गलत मेटिंग फेस के खिलाफ स्थापित किया जाता है। शिपमेंट से पहले, ड्राइंग में मेटिंग पार्ट के किस फेस से मिलने के लिए डिज़ाइन किया गया है, यह बताया जाना चाहिए, और फ्लैंज को गेज या मेटिंग पार्ट पर आज़माया जाना चाहिए जहां मात्रा इसे उचित ठहराती है। साइट पर, गैस्केट को फेस टाइप से मिलाया जाता है, बोल्ट को चरणों में स्टार पैटर्न में कसा जाता है, और जोड़ को ऑपरेटिंग दबाव पर जांचा जाता है। टाइटेनियम टाइटेनियम पर गॉल करता है, इसलिए थ्रेड्स एंटी सीज़ कंपाउंड ले जाते हैं, और स्टील स्टड को संरक्षित किया जाता है या संक्षारण प्रतिरोधी ग्रेड के साथ बदल दिया जाता है।
कस्टम टाइटेनियम फ्लैंज का ऑर्डर देना
एक आयामी ड्राइंग, ग्रेड, डिजाइन दबाव और तापमान, फेस टाइप, सतह फिनिश, अंकन और दस्तावेज़ सूची भेजें। मात्रा, डिलीवरी की तारीख और क्या पहले लेख की आवश्यकता है, बताएं। यदि ड्राइंग अंतिम नहीं है, तो मेटिंग पार्ट के आयाम और डिजाइन को चलाने वाली बाधा भेजें, क्योंकि वास्तविक इंटरफ़ेस के आसपास डिज़ाइन किया गया फ्लैंज मशीनिंग के दो पुनरावृत्तियों और एक एयर फ्रेट से सस्ता है।
उत्पाद छवियां
![]()
![]()
![]()
![]()