| ब्रांड नाम: | LHTi |
| मॉडल संख्या: | गुप्त उभरा हुआ किनारा |
| न्यूनतम आदेश मात्रा: | 5-10 टुकड़े |
| कीमत: | विनिमय योग्य |
| भुगतान की शर्तें: | एल/सी, डी/ए, डी/पी, टी/टी, वेस्टर्न यूनियन |
| आपूर्ति करने की क्षमता: | प्रति माह 5000 टुकड़े |
एयरोस्पेस पाइपिंग के लिए लैप जॉइंट टाइटेनियम फ्लैंज
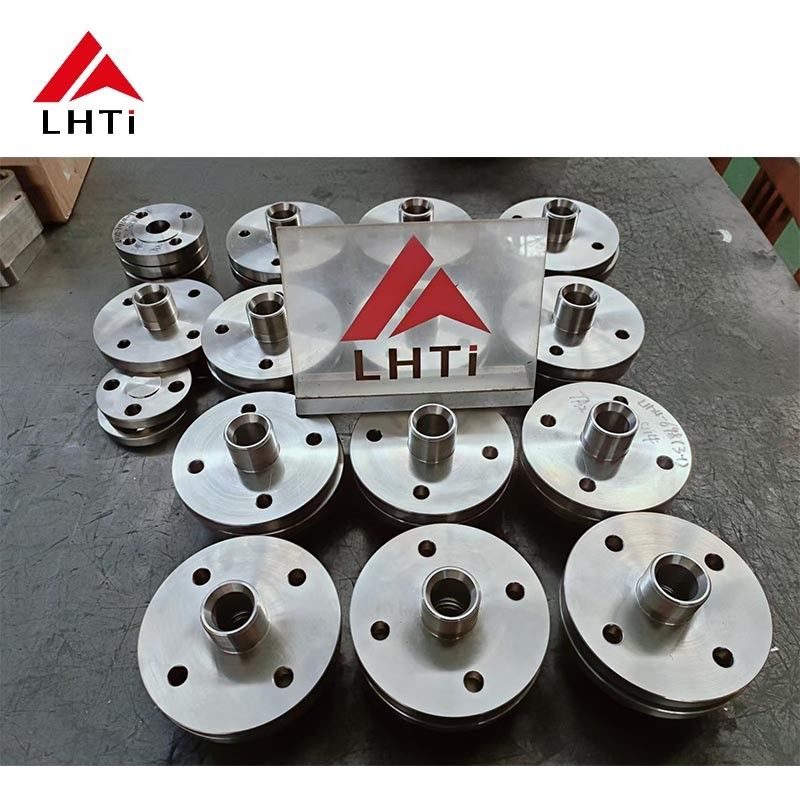
एक लैप जॉइंट फ्लैंज दो भाग होते हैं जो दो काम करते हैं। स्टब एंड को पाइप में वेल्ड किया जाता है और सीलिंग फेस और प्रेशर बाउंड्री बनाता है; बैकिंग रिंग इसके पीछे बैठती है, बोल्ट लोड को वहन करती है और तब तक घुमाई जा सकती है जब तक छेद संरेखित न हो जाएं। एक विमान या ग्राउंड सपोर्ट इंस्टॉलेशन में वह एकल सुविधा घंटों बचाती है, क्योंकि ब्रैकेट के पीछे दबे हुए जोड़ को रिंग को घुमाकर संरेखित किया जा सकता है, न कि पाइप को मजबूर करके। यह एक सामग्री विकल्प भी खोलता है जो शुद्ध टाइटेनियम फ्लैंज के पास नहीं है: रिंग गीली नहीं होती है, इसलिए यह एक सस्ता ग्रेड या एक अलग मिश्र धातु हो सकती है, जबकि गीला भाग टाइटेनियम रहता है।
दो भाग और उनके काम
| भाग | कार्य | विवरण जो जोड़ तय करता है |
|---|---|---|
| स्टब एंड | पाइप में बट वेल्ड होता है, गैस्केट फेस प्रदान करता है | पाइप से मेल खाने वाली दीवार, फेस मशीन किया हुआ, वेल्ड रेडियोग्राफ किया हुआ |
| बैकिंग रिंग | बोल्ट लोड वहन करता है और गैस्केट को संपीड़ित करता है | स्वतंत्र रूप से घूमता है, बोर स्टब एंड हब को साफ करता है, गीला नहीं होता है |
| वेल्ड | स्टब एंड को पाइप से जोड़ता है | पूर्ण प्रवेश बट वेल्ड, आर्गन पर्ज किया हुआ, वेल्डिंग के बाद पिकल किया हुआ |
| बोल्टिंग | रिंग को मेटिंग फ्लैंज से क्लैंप करता है | रिंग प्लस गैस्केट के लिए पर्याप्त लंबा, चिकनाई युक्त, स्टार पैटर्न |
| मार्किंग | हीट नंबर और टैग | रिंग पर स्टैंप किया हुआ, सीलिंग फेस पर नहीं |
क्योंकि रिंग कभी भी प्रक्रिया को नहीं छूती है, प्रेशर बाउंड्री केवल स्टब एंड ही होती है। यही कारण है कि एक लैप जॉइंट असेंबली को वेल्ड नेक के समान क्लास तक रेट किया जा सकता है, जबकि पतली, हल्की रिंग का उपयोग किया जाता है, और यदि कोई थ्रेड या छेद क्षतिग्रस्त हो जाता है तो पाइप को काटे बिना रिंग को बदला जा सकता है।
अन्य जोड़ों के साथ इसकी तुलना
| जोड़ | संरेखण | थकान व्यवहार |
|---|---|---|
| स्टब एंड के साथ लैप जॉइंट | रिंग घूमती है, छेद हमेशा संरेखित होते हैं | अच्छा, लेकिन स्टब एंड हब तनाव एकाग्रता जोड़ता है |
| स्लिप ऑन | वेल्डिंग से पहले पाइप को घुमाया जा सकता है | दो फिलेट वेल्ड, कम थकान जीवन |
| वेल्ड नेक | वेल्डिंग के बाद कोई समायोजन नहीं | सर्वश्रेष्ठ, पाइप में सुचारू लोड पथ |
तुलना अमूर्त रूप से सबसे मजबूत जोड़ के बारे में नहीं है। लैप जॉइंट तब चुना जाता है जब असेंबली को अलग होना पड़ता है, या जब बोल्ट छेद को काम पर संरेखित करने की गारंटी नहीं दी जा सकती है। वेल्ड नेक तब चुना जाता है जब जोड़ एक बार बनाया जाएगा और कभी खोला नहीं जाएगा। अधिकांश एयरोस्पेस ग्राउंड सिस्टम दोनों को शामिल करते हैं, क्योंकि लाइन को मॉड्यूल में असेंबल किया जाता है और प्रत्येक मॉड्यूल में एक या दो जोड़ होते हैं जिन्हें अलग करने योग्य होना चाहिए।
रिंग क्यों घूमती है, और यह क्यों मायने रखती है
दो फ्लैंज एक साथ बोल्ट किए गए केवल तभी मिलते हैं जब बोल्ट छेद मेल खाते हों। फिक्स्ड फ्लैंज के साथ इसे पाइप स्पूल में इंजीनियर किया जाना चाहिए, और कुछ डिग्री बाहर का स्पूल एक रीवर्क आइटम बन जाता है। लैप जॉइंट के साथ, रिंग एक पूर्ण वृत्त में घूमने के लिए स्वतंत्र है, इसलिए छेद असेंबली पर हाथ से संरेखित होते हैं। यही स्वतंत्रता जोड़ को पाइप संरेखण को परेशान किए बिना खोलने और फिर से बनाने की अनुमति देती है, यही कारण है कि डिजाइन विमान, परीक्षण रिग और ग्राउंड सपोर्ट उपकरण में जीवित रहता है जहां पहुंच खराब है और डाउनटाइम महंगा है।
उस स्वतंत्रता की कीमत रिंग बोर और स्टब एंड हब के बीच एक रनिंग क्लीयरेंस है। यह एक दरार है, और एक समुद्री या रासायनिक वातावरण में एक दरार एक संक्षारण स्थल है। एयरोस्पेस पाइपिंग में माध्यम आमतौर पर ईंधन, हाइड्रोलिक द्रव, नाइट्रोजन या हवा होता है, इसलिए दरार रासायनिक चिंता के बजाय एक यांत्रिक चिंता है, लेकिन रिंग बोर और हब को अभी भी एक क्लीयरेंस तक मशीन करने की आवश्यकता है जो रोटेशन की अनुमति देता है बिना रिंग को कॉक करने और गैस्केट को असमान रूप से लोड करने के।
स्टब एंड की वेल्डिंग
स्टब एंड को पाइप में बट वेल्ड किया जाता है, इसलिए वेल्ड एक पूर्ण प्रवेश जोड़ है जिसे रेडियोग्राफ या अल्ट्रासोनिक रूप से निरीक्षण किया जा सकता है। टाइटेनियम को आर्गन के तहत वेल्ड किया जाता है जिसमें रूट को कम ऑक्सीजन स्तर तक पर्ज किया जाता है, आमतौर पर 100 पीपीएम से नीचे, और तैयार वेल्ड को पिकल या ब्रश किया जाता है ताकि रंगीन ऑक्साइड को हटाया जा सके जो बनता है यदि शील्ड खो जाता है। कुछ विनिर्देशों में एक स्ट्रॉ या नीला रंग स्वीकार्य है, एक बैंगनी या ग्रे स्केल नहीं है, और एक सफेद परत वाली सतह का मतलब है कि वेल्ड को काटना होगा।
एयरोस्पेस कार्य के लिए वेल्ड प्रक्रिया योग्य है और ऑपरेटर प्रमाणित है, अल्फा केस की रक्षा के लिए हीट इनपुट को नियंत्रित किया जाता है, और जोड़ को पेनिट्रेंट और रेडियोग्राफी द्वारा निरीक्षण किया जाता है इससे पहले कि असेंबली को दबाव परीक्षण किया जाए। स्टब एंड को एक वेल्ड तैयारी के साथ मशीन किया जाता है जो पाइप की दीवार से मेल खाती है, और बोर को पाइप के अंदरूनी व्यास से मेल खाता है ताकि प्रवाह के लिए कोई कदम न हो।
सामग्री और वजन
स्टब एंड आमतौर पर संक्षारण प्रतिरोध के लिए Gr2 या ताकत और तापमान की मांग होने पर Gr5 होता है। रिंग समान ग्रेड, निम्न ग्रेड या पूरी तरह से अलग मिश्र धातु हो सकती है, क्योंकि यह केवल एक क्लैंप है। एयरोस्पेस स्किड पर यह निर्णय स्पष्ट रूप से करना लायक है: टाइटेनियम स्टब एंड पर टाइटेनियम रिंग सबसे सरल है और किसी भी गैल्वेनिक जोड़ी से बचाती है, जबकि स्टील या एल्यूमीनियम रिंग लागत और वजन बचाती है लेकिन गीले वातावरण में संपर्क संक्षारण को रोकने के लिए एक बाधा की आवश्यकता होती है।
4.51 ग्राम प्रति घन सेंटीमीटर पर, टाइटेनियम स्टील के घनत्व का लगभग 57 प्रतिशत है, और लैप जॉइंट ज्यामिति वेल्ड नेक की आवश्यकता वाले भारी हब को हटा देती है। परिणाम एक जोड़ है जो वेल्ड नेक से कम वजन का होता है जिसे यह बदलता है, जबकि टाइटेनियम गीली सतह को बनाए रखता है, जो ठीक वही संयोजन है जो एयरोस्पेस पाइपिंग विनिर्देशों की तलाश कर रहे हैं।
सहिष्णुता और निरीक्षण
लैप जॉइंट को चार आयामों पर आंका जाता है: बोर के लिए स्टब एंड फेस की वर्गता, फेस की खुरदरापन, रिंग बोर क्लीयरेंस और बोल्ट होल की स्थिति। फेस को स्पाइरल वाउंड गैस्केट के लिए 3.2 से 6.3 माइक्रोमीटर Ra तक मशीन किया जाता है, रिंग को समतल होने के लिए जांचा जाता है ताकि वह लोड के तहत कॉक न हो, और होल पैटर्न को ANSI B16.5 या ड्राइंग के खिलाफ CMM पर सत्यापित किया जाता है। हीट नंबर रिंग पर स्टैंप किए जाते हैं और प्रमाण पत्र पर दर्ज किए जाते हैं, और असेंबली को विनिर्देश द्वारा आवश्यक होने पर रेटिंग के 1.5 गुना पर हाइड्रो-परीक्षण किया जाता है।
एयरोस्पेस ग्राहकों के लिए, दस्तावेज़ पैक में आमतौर पर ASTM B381 के लिए सामग्री प्रमाण पत्र, हीट ट्रीटमेंट रिकॉर्ड, वेल्ड प्रक्रिया और ऑपरेटर योग्यता, पेनिट्रेंट और रेडियोग्राफिक रिपोर्ट, और आयामी रिपोर्ट शामिल होती है। यह पूछताछ चरण में उस सूची पर सहमत होने लायक है, क्योंकि शिपमेंट के बाद फिर से जारी किए जाने वाले प्रमाण पत्र की लागत फ्लैंज से अधिक होती है।
स्थापना नोट्स
वेल्डिंग के बाद नहीं, बल्कि पहले स्टब एंड पर रिंग फिट करें, और जांचें कि यह स्टब एंड के साथ स्वतंत्र रूप से घूमता है। गैस्केट को स्टब एंड फेस से मिलाएं, रिंग से नहीं, क्योंकि रिंग सील नहीं करती है। कम से कम दो चरणों में स्टार पैटर्न में कसें, और ऑपरेटिंग दबाव पर जोड़ की जांच करें। टाइटेनियम टाइटेनियम पर गॉल करता है, इसलिए स्टड एंटी-सीज़ कंपाउंड ले जाते हैं, और जहां रिंग एक अलग मिश्र धातु है, एक आइसोलेटिंग वॉशर जोड़े को जोड़ से बाहर रखता है।
लैप जॉइंट असेंबली का ऑर्डर देना
पाइप का आकार और शेड्यूल, स्टब एंड पैटर्न, क्लास, फेस टाइप, स्टब एंड का ग्रेड और रिंग का, सतह फिनिश और निरीक्षण स्तर निर्दिष्ट करें। उदाहरण के लिए: ANSI B16.5 क्लास 300 लैप जॉइंट, NPS 2, शेड्यूल 40S स्टब एंड Gr2 में, एल्यूमीनियम कांस्य रिंग, रेज्ड फेस, वेल्ड पर रेडियोग्राफी, 3.1 प्रमाण पत्र। बताएं कि क्या रिंग को असेंबली के बाद स्वतंत्र रूप से घूमना है, क्योंकि यह बोर क्लीयरेंस और मशीनिंग टॉलरेंस सेट करता है।
उत्पाद छवियां
![]()
![]()
![]()
![]()