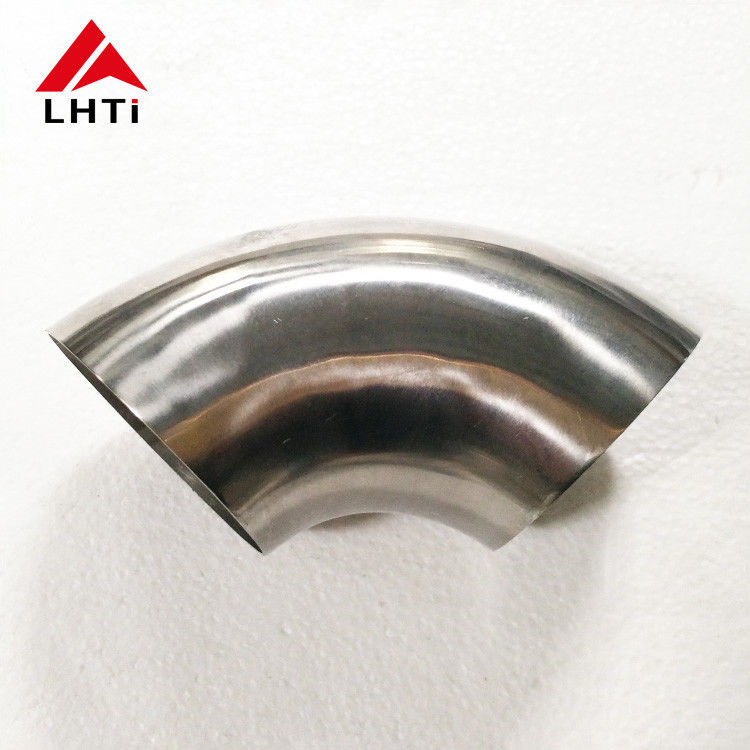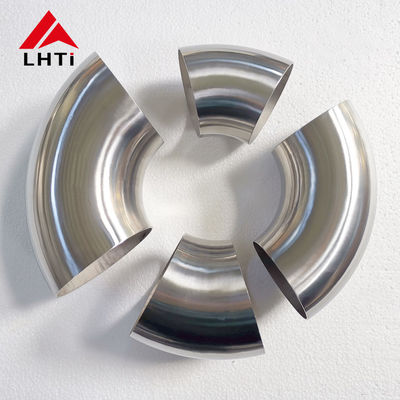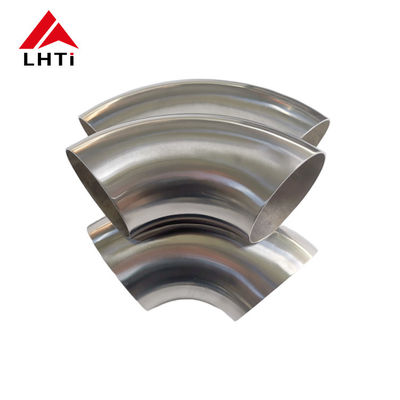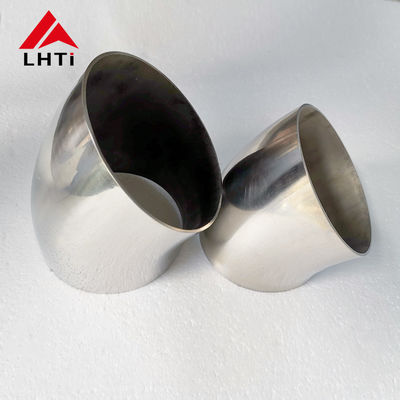
कस्टम सीएनसी टाइटेनियम एल्बो पाइप फिटिंग मशीनिंग
एक पाइप फिटिंग एक मशीन वाला हिस्सा बन जाता है, जिस बिंदु पर ड्राइंग कुछ ऐसा मांगती है जो कैटलॉग में नहीं मिलता है: 37 डिग्री का एल्बो, एक इंटीग्रल फ्लैंज वाला स्टब एंड, एक बोर जिसे दो सौths को पकड़ना है, या वक्र के बाहर की तरफ सेंसर के लिए एक बॉस। उन हिस्सों को सीएनसी उपकरण पर टाइटेनियम बार, ट्यूब या फोर्जिंग से काटा जाता है, न कि मैंड्रेल पर बनाया जाता है, और काम प्रक्रिया मार्ग, फिक्स्चर और निरीक्षण योजना द्वारा तय किया जाता है, न कि केवल मशीन द्वारा।
मशीनिंग क्षमता
| सामग्री | Gr1, Gr2, Gr5 Ti-6Al-4V, Gr7, Gr9, Gr12, और TA1 से TA9 समकक्ष |
| भाग का लिफाफा | 400 मिमी व्यास तक, 1000 मिमी लंबाई, अनुरोध पर बड़ा |
| सहनशीलता | मशीन की गई विशेषताओं पर प्लस या माइनस 0.02 मिमी, डिफ़ॉल्ट रूप से बोर पर 0.05 मिमी |
| सतह की खुरदरापन | Ra 0.8 माइक्रोमीटर मशीन, अनुरोध पर Ra 0.4 |
| प्रक्रियाएं | सीएनसी टर्निंग, 3 और 4 एक्सिस मिलिंग, ड्रिलिंग, बोरिंग, सब असेंबली की टीआईजी वेल्डिंग |
| बैच आकार | एक प्रोटोटाइप के लिए एक पीस, उत्पादन रन कई हजार तक |
| फिनिशिंग | पिकल्ड और पैसिवेशन, मैकेनिकल पॉलिश, अनुरोध पर एनोडाइज्ड |
| निरीक्षण | CMM, बोर गेज, रफनेस टेस्टर, PMI, आयामी रिपोर्ट |
ड्राइंग से पहले लेख तक
मार्ग एक ड्राइंग समीक्षा के साथ शुरू होता है, प्रोग्राम के साथ नहीं। समीक्षा प्रक्रिया के खिलाफ सहनशीलता स्टैक की जांच करती है, उन विशेषताओं को चिह्नित करती है जिन्हें मानक उपकरण से नहीं पहुंचा जा सकता है, और लागत को हटाने वाले परिवर्तन प्रस्तावित करती है, बिना कार्यक्षमता को बदले, उदाहरण के लिए एक गैर-महत्वपूर्ण त्रिज्या खोलना या एक चम्फर को स्थानांतरित करना ताकि भाग को एक सेटअप में रखा जा सके। अनुमोदन के बाद प्रक्रिया मार्ग, फिक्स्चर और प्रोग्राम जारी किए जाते हैं, एक पहला लेख मशीन किया जाता है और मापा जाता है, और केवल जब वह पहला लेख रिपोर्ट हस्ताक्षरित हो जाती है, तब बैच चलता है। नए प्रोग्राम से कुछ भी तब तक शिप नहीं किया जाता जब तक कि पहला लेख स्वीकृत न हो जाए।
जहां मशीनिंग बनाने से बेहतर है
मानक आकारों में मानक कोणों के लिए बने मोड़ सही उत्तर हैं। मशीनिंग तब शुरू होती है जब कोण गैर-मानक होता है, जब त्रिज्या मैंड्रेल की अनुमति से अधिक तंग होनी चाहिए, जब सिरों को एक टुकड़े में थ्रेड, ग्रूव या फ्लैंज की आवश्यकता होती है, या जब बोर और चेहरा एक दूसरे के कुछ सौths के भीतर वर्ग होना चाहिए। एक मशीन वाला एल्बो दीवार को भाग के साथ बदलने की भी अनुमति देता है, वेल्ड prep पर मोटा और शरीर में पतला, जो एक बने ट्यूब के साथ संभव नहीं है।
टाइटेनियम कटिंग नियम
टाइटेनियम गर्मी को खराब तरीके से संचालित करता है, इसलिए कटिंग एज तापमान बनाए रखता है और टूल जल्दी घिस जाता है। स्टेनलेस की तुलना में कम सतह की गति पर प्रोग्राम चलते हैं, प्रति दांत उच्च फीड के साथ ताकि कट वर्क हार्डन्ड स्किन के नीचे रहे, न कि उस पर रगड़ें, और उदार कूलेंट प्रवाह के साथ जो किनारे तक पहुंचता है। स्पिंडल पावर से ज्यादा क्लाइम्ब मिलिंग, तेज पॉजिटिव ज्योमेट्री और रिजिड सेटअप मायने रखते हैं। क्लोरिनेटेड कूलेंट का उपयोग नहीं किया जाता है, और भाग को कभी भी कार्बन स्टील ब्रश से साफ नहीं किया जाता है, क्योंकि एक चिकना लोहा कण संक्षारण स्थल बन जाता है।
वेल्डेड सब असेंबली
जहां एक मशीन वाले एल्बो को ट्यूब या फ्लैंज से जोड़ना होता है, वहां वेल्डिंग उसी ट्रेसिबिलिटी के तहत इन-हाउस की जाती है। जोड़ तैयार किया जाता है, साफ किया जाता है, 50 पीपीएम ऑक्सीजन से नीचे आर्गन से शुद्ध किया जाता है, और एक ट्रेलिंग शील्ड के साथ वेल्ड किया जाता है ताकि बीड चांदी का रहे। वेल्डिंग के बाद असेंबली को स्ट्रेस रिलीव किया जाता है यदि ड्राइंग इसकी मांग करती है, फिर प्रेशर टेस्ट या डाई पेनिट्रेंट इंस्पेक्ट किया जाता है, और वेल्ड मैप सीरियल नंबर के साथ रहता है ताकि बाद की पूछताछ को वेल्डर और हीट तक ट्रेस किया जा सके।
मशीनिंग के बाद सतह और अंकन
मशीन किया गया टाइटेनियम टूल के निशान छोड़ता है जो दूषित पदार्थों को पकड़ते हैं, इसलिए भाग को आमतौर पर कटिंग के बाद पिकल्ड और पैसिवेशन किया जाता है, जो विस्थापित परत को हटाता है और ऑक्साइड फिल्म को बहाल करता है। जहां बोर साफ होना चाहिए, उसे निर्दिष्ट खुरदरापन तक पॉलिश किया जाता है और कैप किया जाता है। अंकन लेजर या इलेक्ट्रो-केमिकल होता है, जो एक गैर-सीलिंग चेहरे पर लगाया जाता है, और ग्रेड, हीट नंबर और पार्ट नंबर ले जाता है ताकि प्रमाण पत्र और भाग आगमन पर सहमत हों।
ड्राइंग भेजना
ज्यामिति के लिए STEP या IGES, सहनशीलता और फिनिश के लिए PDF, साथ ही ग्रेड, मात्रा, निरीक्षण आवश्यकता और गंतव्य। उन पांच वस्तुओं के साथ पहली पूछताछ पर प्रश्न के बजाय एक प्रक्रिया मार्ग और मूल्य मिलता है, और जहां ड्राइंग अभी भी खुली है, कौन सी विशेषताएं कार्यात्मक हैं, इस पर एक छोटी कॉल आमतौर पर किसी भी बाद की बातचीत से अधिक लागत निकालती है।