| ब्रांड नाम: | LHTi |
| मॉडल संख्या: | गुप्त उभरा हुआ किनारा |
| न्यूनतम आदेश मात्रा: | 5-10 टुकड़े |
| कीमत: | विनिमय योग्य |
| भुगतान की शर्तें: | एल/सी, डी/ए, डी/पी, टी/टी, वेस्टर्न यूनियन |
| आपूर्ति करने की क्षमता: | प्रति माह 5000 टुकड़े |
ASME क्लास 600 टाइटेनियम स्लिप ऑन फ्लैंज रेटिंग
क्लास 600 उच्च दबाव पाइपिंग का वर्कहॉर्स है, और उस क्लास में एक स्लिप ऑन फ्लैंज क्लास 150 संस्करण से एक अलग घटक है जो अपना नाम साझा करता है। बाहरी व्यास बढ़ता है, बोल्ट सर्कल बढ़ता है, बोल्ट चार से आठ या अधिक हो जाते हैं, और फ्लैंज की मोटाई लगभग दोगुनी हो जाती है। टाइटेनियम को चित्र में जोड़ें और डिजाइन प्रश्न शक्ति बनाम वजन बन जाता है: फ्लैंज क्लास को पकड़ने के लिए पर्याप्त मजबूत है, लेकिन जोड़ अभी भी दो फिलेट वेल्ड द्वारा बनाया गया है, और वे वेल्ड, फोर्जिंग नहीं, तय करते हैं कि सेवा में असेंबली कैसे व्यवहार करती है।
क्लास 600 का वास्तव में क्या मतलब है
संख्या एक नाममात्र दबाव वर्ग है, न कि एक कार्यशील दबाव। ASME B16.5 प्रत्येक सामग्री समूह के लिए एक दबाव तापमान तालिका देता है, और स्वीकार्य दबाव तापमान बढ़ने के साथ गिरता है। एक क्लास 600 फ्लैंज जो परिवेश में लगभग 100 बार ले जाता है, 300 डिग्री सेल्सियस पर काफी कम ले जाएगा, और कमी ग्रेड पर निर्भर करती है, क्योंकि Gr2 और Gr5 में अलग-अलग स्वीकार्य तनाव होते हैं। केवल परिवेशी आंकड़े से एक लाइन का आकार उच्च दबाव टाइटेनियम कार्य में सबसे आम त्रुटि है।
| वर्ग | नाममात्र पीएन समतुल्य | विशिष्ट सेवा |
|---|---|---|
| क्लास 150 | पीएन 20 | यूटिलिटी पानी, कम दबाव रासायनिक हस्तांतरण |
| क्लास 300 | पीएन 50 | सामान्य प्रक्रिया, मध्यम दबाव भाप |
| क्लास 600 | पीएन 100 | उच्च दबाव प्रक्रिया, हाइड्रोजन, समृद्ध गैस, उच्च दबाव भाप |
| क्लास 900 | पीएन 150 | गंभीर ड्यूटी, वेलहेड और उच्च ऊर्जा लाइनें |
क्लास 600 पर स्लिप ऑन जॉइंट
एक स्लिप ऑन फ्लैंज को हब के बाहर एक फिलेट वेल्ड के साथ जोड़ा जाता है और, जहां पहुंच की अनुमति है, बोर के अंदर एक दूसरा फिलेट वेल्ड। दो वेल्ड लोड साझा करते हैं, और प्रत्येक की गले की मोटाई प्रत्येक लेग लंबाई का लगभग 0.7 गुना होती है, इसलिए लेग को दबाव थ्रस्ट के आधे हिस्से के साथ-साथ बोल्ट लोड के तहत फ्लैंज के घूमने से उत्पन्न होने वाले झुकाव के लिए आकार दिया जाना चाहिए। क्लास 600 पर फ्लैंज इतना कठोर होता है कि दूसरा वेल्ड इसकी लागत के लायक होता है, खासकर NPS 4 से ऊपर के आकारों पर जहां दबाव थ्रस्ट बड़ा होता है।
विकल्प एक सॉकेट वेल्ड फ्लैंज है, जिसे वही मानक कवर करता है और जिसे कुछ चित्र छोटे बोर उच्च दबाव लाइनों के लिए निर्दिष्ट करते हैं। यह पाइप को एक छोटे विस्तार अंतर के साथ एक सॉकेट में रखता है, इसलिए इसे फिट करना त्वरित और स्व-संरेखित है, लेकिन अंतर एक दरार है और ज्यामिति थकान के लिए खराब है। तापमान चक्र वाली लाइन के लिए, दो फिलेट वेल्ड के साथ स्लिप ऑन या वेल्ड नेक बेहतर विकल्प है।
इस क्लास में ग्रेड विकल्प
| ग्रेड | तन्य शक्ति | उपज शक्ति | यह कहाँ फिट बैठता है |
|---|---|---|---|
| Gr2 | 345 MPa | 275 MPa | मध्यम तापमान पर अधिकांश रासायनिक और समुद्री जल ड्यूटी |
| Gr5 | 895 MPa | 828 MPa | उच्च दबाव, पतली हब, उच्च तापमान |
| Gr7 | 345 MPa | 275 MPa | एसिड और गर्म क्लोराइड को कम करना |
| Gr12 | 440 MPa | 330 MPa | कम करने वाले एसिड जहां Gr7 की आवश्यकता नहीं है |
क्लास 600 में, Gr2 और Gr5 के बीच का अंतर हब और वेल्डिंग में दिखाई देता है। Gr5 अधिक कॉम्पैक्ट फोर्जिंग और तापमान पर उच्च रेटिंग की अनुमति देता है, लेकिन यह एक दो-चरण मिश्र धातु है जिसे मिलान फिलर और तंग गर्मी इनपुट की आवश्यकता होती है, और इसकी तन्यता Gr2 से कम होती है। जहां माध्यम शुद्ध उच्च दबाव के बजाय संक्षारक होता है, Gr2 व्यावहारिक विकल्प बना रहता है और क्लास को मिश्र धातु की ताकत से नहीं बल्कि मोटाई से पूरा किया जाता है।
बोल्टिंग लोड और फेस
एक क्लास 600 जोड़ को उच्च गैस्केट सीटिंग लोड की आवश्यकता होती है, और बोल्ट को उस लोड से आकार दिया जाता है न कि दबाव से। एक सर्पिल घाव गैस्केट के साथ उठाया गया चेहरा अधिकांश ड्यूटी को कवर करता है; रिंग जॉइंट का उपयोग तब किया जाता है जब दबाव या परिणाम धातु की अंगूठी को उचित ठहराता है, और फिर मानक के अनुसार ग्रूव को काटा और निरीक्षण किया जाना चाहिए, क्योंकि एक क्षतिग्रस्त ग्रूव को कसने से ठीक नहीं किया जा सकता है। स्टील स्टड आम हैं, और जहां टाइटेनियम स्टड का उपयोग किया जाता है, वहां गैलिंग को रोकने के लिए थ्रेड्स को निकल-आधारित एंटी-सीज़ कंपाउंड की आवश्यकता होती है।
रिंच टॉर्क को सामग्री के बीच स्थानांतरित नहीं किया जा सकता है। एक ही प्रीलोड पर एक ही बोल्ट को टाइटेनियम थ्रेड पर स्टील वाले की तुलना में एक अलग टॉर्क की आवश्यकता होती है, क्योंकि घर्षण बदलता है, और फ्लैंज में स्टील की तुलना में कम मापांक होता है, लगभग 110 GPa बनाम 207, इसलिए यह समान बोल्ट लोड के तहत अधिक विक्षेपित होता है। टॉर्क मान गैस्केट आपूर्तिकर्ता और बोल्ट आपूर्तिकर्ता से एक साथ आने चाहिए, और जोड़ के लिए दर्ज किए जाने चाहिए।
व्यवहार में तापमान सीमा
इन फ्लैंज के लिए उत्पाद डेटा माइनस 196 से 600 डिग्री सेल्सियस तक उद्धृत करता है, जो प्रत्येक ग्रेड के लिए सिफारिश के बजाय सामग्री परिवार की सीमा का वर्णन करता है। Gr2 लगभग 300 डिग्री सेल्सियस तक उपयोगी शक्ति बनाए रखता है और Gr5 लगभग 400 डिग्री सेल्सियस तक, और उन तापमानों से ऊपर रेंगना और ऑक्सीकरण तन्य शक्ति से आगे निकल जाते हैं। क्रायोजेनिक तापमान पर टाइटेनियम नमनीय रहता है, यही कारण है कि इसका उपयोग द्रवीकृत गैस लाइनों के लिए किया जाता है, लेकिन बोल्टिंग और गैस्केट को समान तापमान के लिए योग्य होना चाहिए।
मशीनिंग, फेस और टेस्ट
फोर्जिंग को सीएनसी सेंटर पर मशीन किया जाता है, जिसमें बोर, उठाया गया चेहरा और बोल्ट छेद क्लास और आकार के लिए B16.5 आयामों पर रखे जाते हैं। सर्पिल घाव गैस्केट के लिए फेस फिनिश को 3.2 से 6.3 माइक्रोमीटर Ra तक नियंत्रित किया जाता है, और बोर और समतलता के लिए फेस की जांच की जाती है। प्रत्येक फ्लैंज को विनिर्देश द्वारा मांगे जाने पर रेटिंग के 1.5 गुना पर हाइड्रो-परीक्षण किया जाता है, और परीक्षण को सीरियल नंबर के विरुद्ध दर्ज किया जाता है।
क्लास 600 स्लिप ऑन का ऑर्डर देना
मानक, प्रकार और वर्ग, फिर आकार, बोर या पाइप बाहरी व्यास, चेहरा, ग्रेड और दबाव तापमान आधार उद्धृत करें: उदाहरण के लिए ASME B16.5 स्लिप ऑन, NPS 4, क्लास 600, उठाया गया चेहरा, Gr2, डिजाइन 80 बार 200 C पर। वेल्ड विवरण, परीक्षण, अंकन और प्रमाण पत्र जोड़ें। यदि लाइन साइट पर वेल्ड की जाएगी, तो कहें, क्योंकि बोर क्लीयरेंस और वेल्ड तैयारी को काम पर पाइप रैक की तुलना में बहुत सस्ता समायोजित किया जा सकता है।
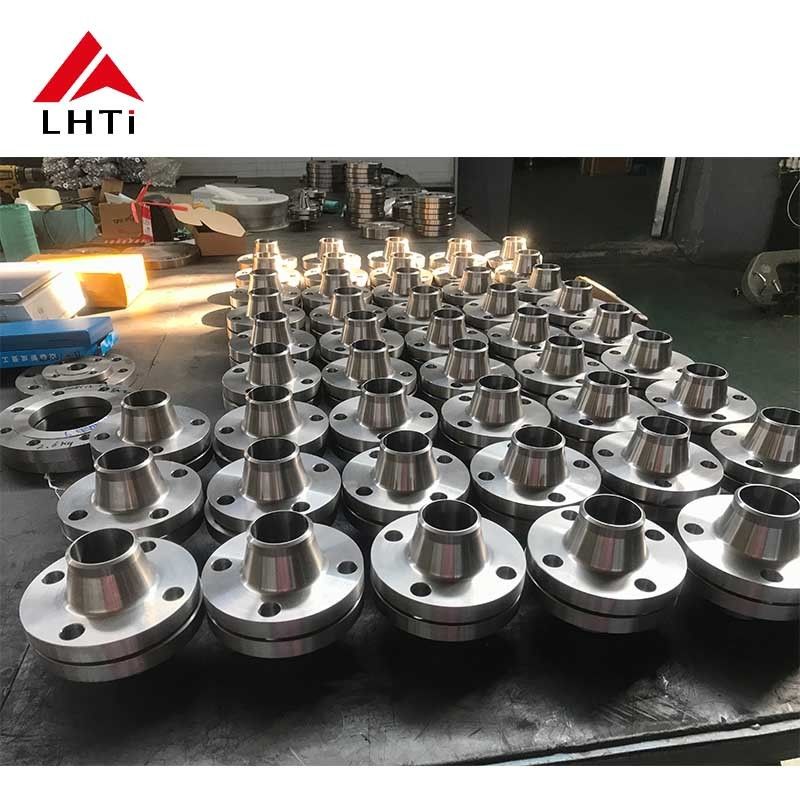
उत्पाद छवियां
![]()
![]()
![]()
![]()