| ब्रांड नाम: | LHTi |
| मॉडल संख्या: | टाइटेनियम शीट |
| न्यूनतम आदेश मात्रा: | 50 किलो |
| भुगतान की शर्तें: | टी/टी, , एल/सी, वेस्टर्न यूनियन |
| आपूर्ति करने की क्षमता: | प्रति माह 200000 किग्रा |
Gr1 टाइटेनियम प्लेट: तनाव द्वारा दीवार की मोटाई
Gr1 प्लेट आमतौर पर एक बर्तन, एक ट्यूब शीट या एक लाइनर के लिए खरीदी जाती है, और तीनों में मोटाई एक तनाव गणना से आती है, न कि कैटलॉग से। ग्रेड उपज शक्ति को ठीक करता है, कोड तापमान पर इसके स्वीकार्य अंश को ठीक करता है, और मिल टॉलरेंस तय करता है कि आदेशित मोटाई का कितना वास्तव में आता है। तीन में से किसी एक को गलत करें और बर्तन या तो अधिक वजन वाला होगा या कोड से कम।
Gr1 नरम है, और कोड इसे जानता है
Gr1 में लगभग 138 MPa की न्यूनतम उपज और 240 MPa की न्यूनतम तन्यता होती है, जो व्यावसायिक रूप से शुद्ध ग्रेड में सबसे कम है। यह कोई दोष नहीं है, यह डक्टिलिटी के लिए व्यापार है, और डिजाइन कोड इसे एक ही तापमान पर Gr2 की तुलना में कम तनाव की अनुमति देकर संभालते हैं। परिणाम सरल है: Gr1 बर्तन को Gr2 में उसी बर्तन की तुलना में मोटी दीवार की आवश्यकता होती है, और प्लेट की कीमत पर बचत अक्सर अतिरिक्त मोटाई की लागत से कम होती है।
लगभग 150 डिग्री सेल्सियस से ऊपर स्वीकार्य केवल उपज द्वारा निर्धारित नहीं होता है; एक तन्यता आधारित वक्र लेता है और फिर लगभग 250 डिग्री से ऊपर क्रीप प्रवेश करता है। टाइटेनियम उन तापमानों पर क्रीप करता है जहां स्टील नहीं करता है, इसलिए कमरे के तापमान पर पर्याप्त मजबूत Gr1 प्लेट गर्म लाइन के लिए गलत विकल्प हो सकती है। यहीं पर Gr2, या संक्षारक गर्म ड्यूटी के लिए Pd स्थिर ग्रेड में जाना, अपनी कीमत अर्जित करता है।
| डिजाइन तापमान | स्वीकार्य क्या नियंत्रित करता है | Gr1 के लिए अनुमानित स्वीकार्य | क्या देखना है | यह कहाँ काटता है |
|---|---|---|---|---|
| कमरे से 50 C | डिजाइन कारक द्वारा विभाजित उपज | 138 MPa उपज का लगभग दो तिहाई | मोटाई पर मिल अंडर-टॉलरेंस | पतली दीवार वाले बर्तन, छोटे नोजल |
| 50 से 150 C | थोड़ी तापमान डीरेटिंग के साथ उपज | कमरे के मान से थोड़ा नीचे | क्रीप अभी तक एक कारक नहीं है | गर्म रासायनिक लाइनें |
| 150 से 250 C | एक तन्यता आधारित वक्र लेता है | केवल उपज से तेज़ी से गिरता है | एक नियम के बजाय कोड वक्र का उपयोग करें | रिएक्टर, स्ट्रिपर |
| 250 C से ऊपर | क्रीप और एक निचला संरचनात्मक कारक | कमरे के मान से बहुत नीचे | Gr2 या Gr12 में छलांग सस्ती हो सकती है | गर्म गैस नलिकाएं |
| कोई भी तापमान | ड्राइंग पर कोड संस्करण | वास्तविक कोड तालिका के विरुद्ध पुष्टि करें | संस्करण संख्याओं को बदलता है | रेट्रोफिट और मरम्मत कार्य |
दीवार तनाव से आती है, और टॉलरेंस इसे खा जाती है
आंतरिक दबाव के तहत एक पतली दीवार सिलेंडर को हूप तनाव द्वारा आकार दिया जाता है, और सामान्य कोड में सूत्र दबाव और व्यास को एक स्वीकार्य से विभाजित करता है जिसमें पहले से ही एक संयुक्त दक्षता और एक संक्षारण भत्ता शामिल है। टाइटेनियम आमतौर पर साफ सेवा में शून्य संक्षारण भत्ता लेता है, जो इसके लाभों में से एक है, लेकिन यह पूर्ण मिल अंडर-टॉलरेंस लेता है: 10 मिमी पर आदेशित प्लेट अपने अनुमत बैंड के नीचे आ सकती है, और गणना उस संख्या पर की जानी चाहिए न कि नाममात्र पर।
यही कारण है कि अनुभवी खरीदार प्लस टॉलरेंस के लिए प्लेट का आदेश देते हैं या मशीनिंग भत्ता जोड़ते हैं। एक ट्यूब शीट जिसे दोनों चेहरों पर सपाट मशीन किया गया है, ड्रिलिंग से पहले एक या दो मिलीमीटर खो देती है, और एक शेल कोर्स जिसे त्रिज्या में रोल किया जाता है, वेल्ड prep पर मोटाई खो देता है। दोनों अनुमानित हैं, और दोनों निर्माण में खोजने की तुलना में खरीद आदेश पर उनके लिए अनुमति देना सस्ता है।
जब उत्पाद प्लेट हो तो क्या बदलता है
प्लेट 4.75 मिमी से मोटी होती है, और यह निरीक्षण को बदल देती है। मोटी टाइटेनियम प्लेट आंतरिक असंततता ले जा सकती है जिसे सतह की जांच कभी नहीं देखती है, इसलिए दबाव सेवा के लिए एक प्लेट मानक के लिए अल्ट्रासोनिक परीक्षा सामान्य है, जिसमें स्वीकृति स्तर और कवरेज क्षेत्र बताया गया है। 200 मिमी ग्रिड पर यूटी पास करने वाली प्लेट को ग्रिड लाइनों के बीच जांचा नहीं गया है, और रिपोर्ट में कहा जाना चाहिए कि यह कौन सी थी।
समतलता भी अलग तरह से व्यवहार करती है। एक पतली शीट को अपने वजन से सपाट खींचा जा सकता है; 20 मिमी प्लेट जो ताज के साथ आती है वह ताज के साथ रहती है, और एक ट्यूब शीट जो सपाट नहीं है उसे क्षैतिज मशीन पर सटीक रूप से ड्रिल नहीं किया जा सकता है। समतलता सीमा और विधि के लिए पूछें, और यदि ड्राइंग पर टॉलरेंस मिल टेबल की तुलना में सख्त है तो प्लेट को मशीन करने की अपेक्षा करें।
किनारे को खराब किए बिना 3000 मिमी वृत्त काटना
बड़े गोलाकार रिक्त स्थान को प्लाज्मा, वाटरजेट या सीएनसी ऑक्सीफ्यूल प्रक्रिया द्वारा काटा जाता है, और प्रत्येक एक अलग किनारा छोड़ता है। प्लाज्मा एक नाइट्राइड और ऑक्साइड परत छोड़ता है जिसे वेल्डिंग से पहले वापस पीसना पड़ता है; वाटरजेट एक साफ किनारा छोड़ता है जिसमें थोड़ा टेपर होता है; एक मशीन किनारा ही एकमात्र ऐसा है जो एक करीबी व्यास रखता है। ट्यूब शीट पर छेद पैटर्न किनारे से ड्रिल किया जाता है, इसलिए किनारे की स्थिति और गोलाकार दोनों मायने रखते हैं।
कट तनाव भी जारी करता है। एक बड़े प्लेट को एक वृत्त में काटने पर सामग्री हटाए जाने पर वह हिल सकती है, और एक ट्यूब शीट जो काटने से पहले सपाट थी, उसे बाद में एक फिनिशिंग पास की आवश्यकता हो सकती है। व्यावहारिक मार्ग ओवरसाइज़ काटना है, यदि ड्यूटी इसकी आवश्यकता है तो तनाव से राहत दें, और एक सेटअप में अंतिम व्यास और समतलता के लिए मशीन करें।
पॉलिश, पिकल, और सतह क्या है
एक पॉलिश Gr1 प्लेट को साफ करना आसान है और निरीक्षण करना आसान है, और फार्मास्युटिकल या खाद्य बर्तन पर फिनिश एक विशेषण नहीं, बल्कि एक संख्या के साथ एक विनिर्देश है। एक पिकल प्लेट एक समान मैट सतह ले जाती है जो हैंडलिंग चिह्नों को छुपाती है और रासायनिक परियोजना कार्य के लिए सामान्य डिलीवरी है। कोई भी फिनिश लोहे के संदूषण से नहीं बचाता है, जो टूलिंग से आता है, और दोनों को बर्तन बंद होने से पहले सफाई जांच की आवश्यकता होती है।
| आदेश पर क्षेत्र | यह डिलीवरी क्यों तय करता है | एक कमजोर संस्करण | इसके बजाय क्या आता है | अपरिभाषित |
|---|---|---|---|---|
| ग्रेड और UNS संख्या | उपज और स्वीकार्य को ठीक करता है | Gr1 | ऑक्सीजन रेंज के शीर्ष पर एक गर्मी | अपरिभाषित |
| बैंड के साथ मोटाई | दीवार गणना में सीधे प्रवेश करता है | 10 मिमी | माइनस साइड पर लुढ़की हुई प्लेट | अपरिभाषित |
| आकार और आकृति | रोलिंग और कट प्लान सेट करता है | एक प्लेट | एक वृत्त बर्बाद करने वाला आयत | अपरिभाषित |
| परीक्षण और निरीक्षण | यूटी, पीएमआई, और कौन गवाह है | परीक्षण किया गया | यूटी रिपोर्ट के बिना एक प्रमाण पत्र | अपरिभाषित |
| प्रमाण पत्र स्तर | 3.1 मिल हस्ताक्षरित, 3.2 गवाह | एक प्रमाण पत्र | 3.2 निर्दिष्ट होने पर 3.1 | अपरिभाषित |
ऑर्डरिंग नोट्स
ग्रेड को UNS संख्या के साथ लिखें, प्लस टॉलरेंस के साथ मोटाई, आकार और आकृति जिसमें एक गोलाकार रिक्त स्थान है, समतलता सीमा, सतह, स्वीकृति स्तर के साथ यूटी आवश्यकता, प्रमाण पत्र स्तर, और वह कोड जिस पर बर्तन बनाया जाएगा। डिजाइन तापमान और दबाव जोड़ें, क्योंकि वे तय करते हैं कि Gr1 बिल्कुल सही ग्रेड है या नहीं।
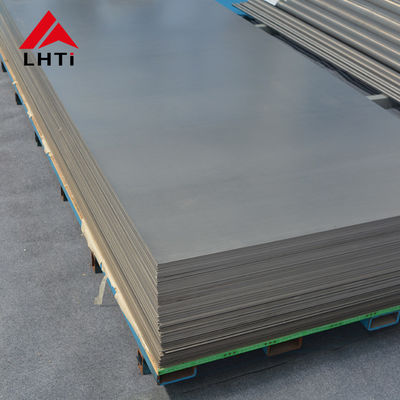
उत्पाद छवियां
![]()